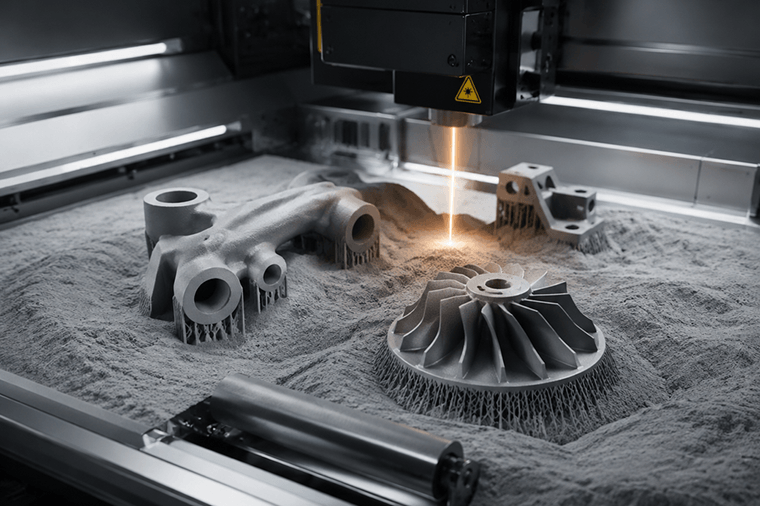
SLS-печать (от англ. Selective Laser Sintering) — одна из самых востребованных технологий промышленной 3D-печати пластиком, но при заказе многие путают её с SLA и FDM, теряя деньги на неподходящем методе. В этой статье разберём, как устроено селективное лазерное спекание, какие материалы применяются, чем технология выгодна и на что обратить внимание при заказе детали. Прочитав статью, вы сможете осознанно выбрать SLS-печать для своей задачи и не переплатить за постобработку.
Введение в технологию SLS-печати: что это и как появилось
SLS расшифровывается как Selective Laser Sintering — селективное лазерное спекание. Технологию запатентовали в середине 1980-х годов в Техасском университете, а первые промышленные установки появились уже в начале 1990-х. С тех пор метод прошёл путь от лабораторной разработки до одного из главных инструментов промышленного прототипирования и мелкосерийного производства.
Суть метода заключается в точечном спекании порошкового материала лазерным лучом. В отличие от FDM, где пластик выдавливается через сопло, и SLA, где смола затвердевает под ультрафиолетом, технология SLS работает с сыпучим сырьём, которое послойно преобразуется в твёрдое изделие.
Ключевая особенность технологии — деталь строится послойно внутри объема нерасплавленного порошка, который выполняет роль естественной поддержки. Это принципиально расширяет возможности геометрии изделий: сложные внутренние каналы, тонкие стенки и подвижные механизмы печатаются без дополнительных опор.
Суть метода заключается в точечном спекании порошкового материала лазерным лучом. В отличие от FDM, где пластик выдавливается через сопло, и SLA, где смола затвердевает под ультрафиолетом, технология SLS работает с сыпучим сырьём, которое послойно преобразуется в твёрдое изделие.
Ключевая особенность технологии — деталь строится послойно внутри объема нерасплавленного порошка, который выполняет роль естественной поддержки. Это принципиально расширяет возможности геометрии изделий: сложные внутренние каналы, тонкие стенки и подвижные механизмы печатаются без дополнительных опор.
Как работает SLS-печать: принцип селективного лазерного спекания
Процесс SLS-печати построен на последовательном повторении простых операций, но именно их точность определяет качество готовой детали.
После завершения печати изделие остаётся внутри «пирога» из спечённого и рассыпчатого порошка. Деталь не извлекают сразу — камере дают остыть естественным образом в течение нескольких часов, иначе быстрое охлаждение вызывает коробление.
Важный нюанс: непропекшийся порошок вокруг детали не выбрасывается полностью — его просеивают и повторно используют для следующих партий, хотя доля свежего материала в смеси регламентируется производителем принтера.
Если вы работаете с готовым файлом модели, подготовку геометрии под печать и проверку толщины стенок удобно доверить специалистам — такие задачи решает 3D-моделирование, а саму печать можно заказать через услугу 3D-печати.
- На рабочую платформу принтера засыпается тонкий равномерный слой порошка (обычно толщиной 60–120 микрон).
- Камера подогревается до температуры ниже точки плавления материала — это снижает термическое напряжение и деформации детали.
- Лазер сканирует сечение модели, точечно нагревая и сплавляя частицы порошка друг с другом.
- Платформа опускается на толщину одного слоя, поверх наносится новая порция порошка.
- Процесс повторяется до полной печати детали — послойно, сверху вниз по оси Z.
После завершения печати изделие остаётся внутри «пирога» из спечённого и рассыпчатого порошка. Деталь не извлекают сразу — камере дают остыть естественным образом в течение нескольких часов, иначе быстрое охлаждение вызывает коробление.
Важный нюанс: непропекшийся порошок вокруг детали не выбрасывается полностью — его просеивают и повторно используют для следующих партий, хотя доля свежего материала в смеси регламентируется производителем принтера.
Если вы работаете с готовым файлом модели, подготовку геометрии под печать и проверку толщины стенок удобно доверить специалистам — такие задачи решает 3D-моделирование, а саму печать можно заказать через услугу 3D-печати.
Материалы для SLS-печати: какие порошки применяются и как выбрать подходящий
Главный материал для слс печати — полиамид PA12, обеспечивающий хороший баланс прочности, эластичности и химической стойкости. Именно с него начиналась технология, и он остаётся отраслевым стандартом.
Кроме PA12 применяются и другие порошки:
Выбор материала зависит от условий эксплуатации детали - нагрузки, температуры, контакта с химическими веществами и требований к внешнему виду. Актуальный перечень доступных порошковых пластиков можно посмотреть в каталоге материалов.
Кроме PA12 применяются и другие порошки:
- PA11 — более гибкий и экологичный аналог PA12, частично производится из растительного сырья.
- PA12 GF / стеклонаполненный полиамид — повышенная жёсткость и термостойкость, подходит для нагруженных элементов.
- Alumide — смесь полиамида с алюминиевой пудрой, даёт металлическую фактуру и повышенную жёсткость.
- TPU-порошки — гибкие эластомерные материалы для деталей, требующих амортизации.
- PEEK и высокотемпературные полимеры — для авиационной и медицинской промышленности (доступны для печати на ограниченном числе установок).
Выбор материала зависит от условий эксплуатации детали - нагрузки, температуры, контакта с химическими веществами и требований к внешнему виду. Актуальный перечень доступных порошковых пластиков можно посмотреть в каталоге материалов.
Преимущества SLS-печати перед FDM и SLA
Основные технологии 3D-печати решают разные задачи, и понимание отличий экономит бюджет.
Преимущества SLS-печати:
1.Отсутствие поддержек — экономия материала и времени постобработки.
2. Высокая механическая прочность изделий, близкая к литьевым материалам.
3.Возможность печати сложной геометрии: замков, шарниров, тонких сеток.
4. Относительно стабильные свойства материала во всех направлениях (слабая анизотропность), в отличие от слоистой структуры FDM.
5. Пригодность для функциональных прототипов и мелких серий, а не только для визуальных макетов.
При этом у технологии есть ограничения по сравнению с альтернативами: шероховатая поверхность из-за пористости порошка, ограниченная палитра цветов (в основном естественный белый/серый, требующий окраски) и более высокая стоимость по сравнению с FDM для простых форм.
Преимущества SLS-печати:
1.Отсутствие поддержек — экономия материала и времени постобработки.
2. Высокая механическая прочность изделий, близкая к литьевым материалам.
3.Возможность печати сложной геометрии: замков, шарниров, тонких сеток.
4. Относительно стабильные свойства материала во всех направлениях (слабая анизотропность), в отличие от слоистой структуры FDM.
5. Пригодность для функциональных прототипов и мелких серий, а не только для визуальных макетов.
При этом у технологии есть ограничения по сравнению с альтернативами: шероховатая поверхность из-за пористости порошка, ограниченная палитра цветов (в основном естественный белый/серый, требующий окраски) и более высокая стоимость по сравнению с FDM для простых форм.
Сферы применения SLS-печати: где технология особенно эффективна
SLS-печать используется практически во всех отраслях, где нужны прочные функциональные детали в единичных экземплярах или малых сериях.
Помимо готовых деталей, SLS-печать часто применяют для создания функциональных макетов, которые проходят реальные испытания до запуска серийного производства — подробнее об этом направлении можно узнать в разделе макетирования.
- Машиностроение и промышленность — кронштейны, корпуса, крепёж, функциональные прототипы перед запуском литья под давлением.
- Автомобильная промышленность — детали интерьера, воздуховоды, испытательные образцы.
- Медицина — индивидуальные ортопедические изделия, слуховые аппараты, анатомические модели для планирования операций.
- Аэрокосмическая отрасль — легкие элементы с высоким соотношением прочности к массе.
- Дизайн и архитектура — детализированные макеты и элементы с подвижными механизмами.
- Мелкосерийное производство — экономически выгодная альтернатива литью для партий до нескольких сотен штук.
Помимо готовых деталей, SLS-печать часто применяют для создания функциональных макетов, которые проходят реальные испытания до запуска серийного производства — подробнее об этом направлении можно узнать в разделе макетирования.
Постобработка изделий после SLS-печати
Готовая деталь сразу после печати имеет характерную шероховатую, слегка пористую поверхность и требует дополнительной обработки для финального вида.
Основные этапы постобработки:
Выбор этапов постобработки зависит от назначения детали: для функционального прототипа достаточно очистки, а для презентационной модели потребуется окрашивание и полировка.
Основные этапы постобработки:
- Очистка от порошка — пескоструйная или воздушная обдувка, удаление остатков сырья с поверхности и из внутренних полостей.
- Полировка/дробеструйная обработка — сглаживание поверхности, придание однородной матовой текстуры.
- Окрашивание — погружное окрашивание в чёрный или другие цвета (полиамид хорошо впитывает краситель), либо покраска аэрозолем/кистью для точных оттенков.
- Химическое сглаживание (вапоризация) — обработка парами растворителя для снижения пористости и повышения герметичности.
- Механическая доработка — сверление отверстий, нарезание резьбы, установка металлической арматуры.
Выбор этапов постобработки зависит от назначения детали: для функционального прототипа достаточно очистки, а для презентационной модели потребуется окрашивание и полировка.
Точность, прочность и ограничения технологии: что нужно знать при заказе
Точность SLS-печати обычно составляет ±0,3 - 0,5% от линейного размера детали, минимально — около 0,3 мм на большинстве промышленных установок. Это выше, чем у FDM, но чуть ниже точности SLA на смолах.
Прочность на разрыв полиамидных изделий сопоставима с деталями, полученными литьём под давлением, что делает SLS-печать пригодной не только для прототипов, но и для реально работающих узлов.
Ограничения, которые нужно учитывать:
Если вы не уверены, подойдёт ли геометрия вашей детали под требования технологии, разумно проверить это на этапе моделирования, а не после печати — ошибка в толщине стенки обходится дороже, чем консультация на старте.
Прочность на разрыв полиамидных изделий сопоставима с деталями, полученными литьём под давлением, что делает SLS-печать пригодной не только для прототипов, но и для реально работающих узлов.
Ограничения, которые нужно учитывать:
- Минимальная толщина стенки — как правило, не менее 0,7–1 мм для надёжной прочности.
- Пористость поверхности требует герметизации при контакте с жидкостями или газами.
- Крупные плоские поверхности склонны к небольшой деформации (warping) при остывании.
- Ограниченный выбор цветов «из принтера» — большинство изделий печатаются в естественном светло-сером или белом оттенке.
Если вы не уверены, подойдёт ли геометрия вашей детали под требования технологии, разумно проверить это на этапе моделирования, а не после печати — ошибка в толщине стенки обходится дороже, чем консультация на старте.
Стоимость и сроки SLS-печати: от чего зависят
Стоимость изделия при SLS-печати складывается из нескольких факторов и понимание этой структуры помогает точнее планировать бюджет проекта.
На итоговую стоимость влияют: объём и высота детали (расход материала и время печати), плотность заполнения объёма камеры другими заказами, сложность и объём постобработки, а также срочность выполнения заказа.
Сроки изготовления одной детали обычно занимают от одного до нескольких дней с учётом остывания камеры и постобработки — это дольше, чем FDM, но оправдано более высоким качеством результата.
Сроки изготовления одной детали обычно занимают от одного до нескольких дней с учётом остывания камеры и постобработки — это дольше, чем FDM, но оправдано более высоким качеством результата.
Типичные ошибки при заказе SLS-печати и как их избежать
Даже опытные заказчики иногда допускают промахи, которые увеличивают стоимость или срок изготовления детали.
Чтобы избежать большинства этих ошибок, стоит на старте проекта консультироваться с инженерами и, при необходимости, привлекать специалистов по 3D-моделированию для доработки файла. Для тех, кто хочет разобраться в технологии глубже и работать с оборудованием самостоятельно, также доступно обучение специалистов аддитивным технологиям.
- Слишком тонкие стенки в модели — приводят к браку или хрупкости. Необходимо закладывать минимум 0,8–1 мм на этапе проектирования.
- Игнорирование ориентации детали в камере — влияет на прочность в разных направлениях и на итоговую шероховатость поверхности.
- Отсутствие технического задания на постобработку — заказчик получает «серую» необработанную деталь, ожидая готовое к использованию изделие.
- Выбор SLS для задач, где достаточно FDM — например, простой визуальный макет без нагрузки не требует переплаты за прочность полиамида.
- Отправка модели без проверки геометрии — незамкнутые поверхности и пересечения полигонов часто требуют доработки, которую лучше сделать до печати, а не после.
Чтобы избежать большинства этих ошибок, стоит на старте проекта консультироваться с инженерами и, при необходимости, привлекать специалистов по 3D-моделированию для доработки файла. Для тех, кто хочет разобраться в технологии глубже и работать с оборудованием самостоятельно, также доступно обучение специалистов аддитивным технологиям.
Заключение
SLS-печать — технология, которая закрывает нишу между быстрым, но менее прочным FDM и точным, но более хрупким SLA. Селективное лазерное спекание порошковых полиамидов даёт изделиям прочность, близкую к литью под давлением, и позволяет печатать сложную геометрию без поддерживающих структур. При этом важно учитывать пористость поверхности, минимальную толщину стенок и необходимость постобработки — это напрямую влияет на итоговую стоимость и сроки.
Если вы рассматриваете SLS-печать для своего проекта — будь то функциональный прототип, мелкосерийная партия или медицинское изделие — разумно начать с консультации и расчёта модели. Оставьте заявку на 3D-печать, и специалисты подскажут, подходит ли технология SLS для вашей задачи или стоит рассмотреть альтернативу.
Если вы рассматриваете SLS-печать для своего проекта — будь то функциональный прототип, мелкосерийная партия или медицинское изделие — разумно начать с консультации и расчёта модели. Оставьте заявку на 3D-печать, и специалисты подскажут, подходит ли технология SLS для вашей задачи или стоит рассмотреть альтернативу.


